成都
新都
廣告咨詢:13518216051 18982086780
在吸塑字的製(zhi)造工藝中,按照(zhao)鼓面(mian)形態的不同,主(zhu)要分為三大基礎(chu)類型:A型平鼓吸塑(su)字保(bao)持表面平整,B型尖鼓吸(xi)塑字呈現尖銳的顶部轮廓(kuo),C型圆鼓吸(xi)塑字則采用圆润的球面(mian)設計。業界大多数其他造型都是基於这三種基本形態通過工藝變异而衍(yan)生出(chu)來的。
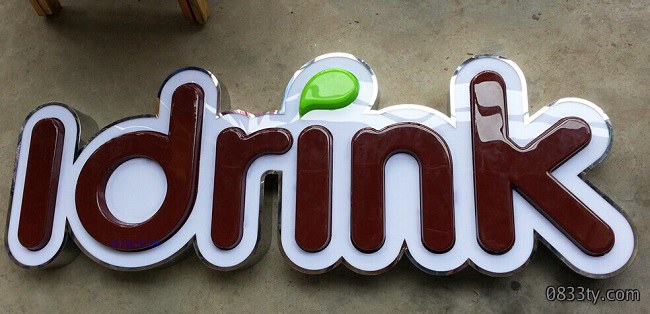
平鼓(gu)吸塑字的(de)製作及要求:
在密度板上用复印(yin)紙描(miao)绘所需字樣,四(si)边各预留5cm的工藝边距,裝配手動(dong)雕刻(ke)機並選用相應規格的直刀工具,沿字體外轮廓線開出模具(ju)腔體(ti),其中内(nei)部(bu)區域沿里線開刻、其他部分(fen)沿外(wai)線開刻以確保字形精度。模具初步(bu)成(cheng)型后,采(cai)用锉(cuo)刀對整體進行挫平處理,随后用锉刀和砂紙將字體的阴模與阳模各边缘及(ji)轉(zhuan)角部位逐步磨製成圆弧過渡形状,確(que)保(bao)边角圆滑均匀,最后再用砂紙進行全(quan)面磨平。
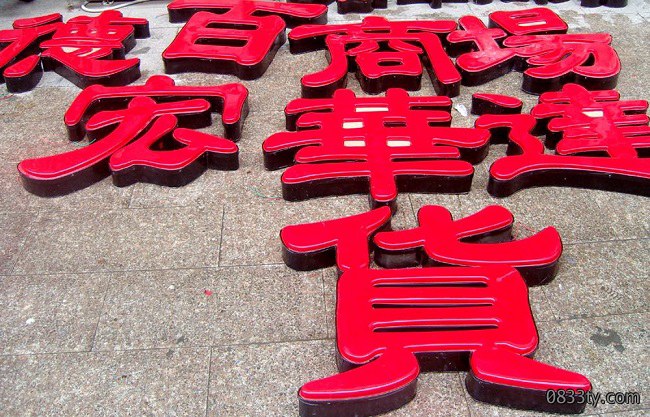
尖鼓吸塑(su)字的(de)製作及要求:
步:同平鼓吸塑字的製作(zuo)方法相同,只是各边及各角暂不磨成(cheng)圆弧状(zhuang)。
第二步:加高(gao)、成型(xing)。根據字(zi)的大小、筆劃的宽窄進行针(zhen)對(dui)性處理,以(yi)宽筆劃為基準,从第二層開始劃一条中(zhong)間線,觀察兩(liang)侧的倾斜度是(shi)否達到90度直角,以此直角作為定位依據來確定加高的厚度標準。随后選(xuan)擇適当的45度斜角(jiao)刀具安裝在多功(gong)能铣床上,將字面朝下(xia)進行切割開出尖鼓部分。為了增強成型后的硬度,用502胶水或三秒胶水在打出的尖部各處位置逐步滴(di)上,使其(qi)結(jie)構坚硬牢固,防止后續壓製過程(cheng)中對模具造成损坏。對於未出現尖部的位置需要加高處理,需要加高的區域進(jin)行加高,需要修理的部位修理(li)到位。
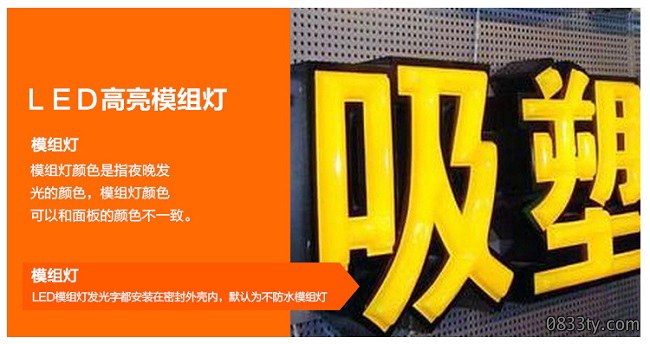
圆鼓吸塑字的製作及要求:
步:同平鼓(gu)字的製(zhi)作方法相同,只是各边及各角暂不磨成(cheng)圆弧状(zhuang)。
第二步:加高(gao)、成型(xing)。所加高(gao)的厚(hou)度要跟字的大小成比例、协調一致做出來的东(dong)西才美觀,步骤與尖(jian)鼓字製作大致(zhi)相同,只是刀具用的是(shi)圆角刀。